Ultrasonik muayene (UT), malzemenin içini incelemek ve ölçüm yapmak için yüksek frekanslı ses dalgalarını kullanan bir tahribatsız muayene yöntemidir. Muayene sırasında iç süreksizliklerin varlığı, konumu ve yaklaşık boyutu ile malzeme veya kaplama kalınlığı gibi bilgiler elde edilir. FKT NDT, kaynaklı birleştirmeler ve malzemeler için geleneksel ultrasonik muayene hizmeti vermektedir.
Nasıl Çalışır?
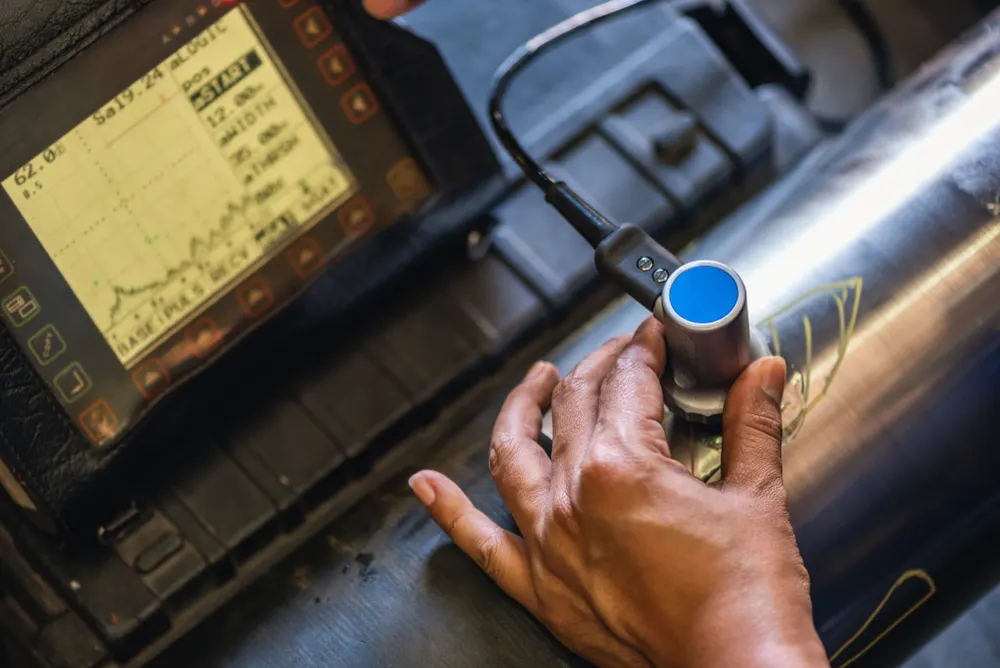
Prob (dönüştürücü) tarafından üretilen ses dalgaları, bir kuplaj maddesi aracılığıyla malzemeye gönderilir. Dalgalar malzeme içinde düz bir çizgide ve sabit hızla ilerler; bir ara yüzeye (arka duvar, çatlak, boşluk, kalıntı) ulaştıklarında enerjinin bir kısmı yansır, kalanı iletilir. Yansıyan sinyalin geliş süresi ve genliği cihaz ekranında değerlendirilerek yansıtıcının konumu ve büyüklüğü hakkında bilgi edinilir. Kaynak muayenesinde genellikle açılı problar, kalınlık ölçümü ve laminasyon kontrolünde ise normal (düz) problar kullanılır.
Nerelerde Kullanılır?
- Alın ve köşe kaynaklarında iç hata kontrolü
- Basınçlı kaplar, kazanlar ve tanklarda imalat ve periyodik kontroller
- Boru hatları ve borulama sistemlerinde kaynak muayenesi
- Çelik konstrüksiyonlar, köprüler ve tersane yapıları
- Dövme ve haddelenmiş ürünlerde iç hata ve laminasyon kontrolü
- Korozyon ve erozyona uğramış ekipmanlarda et kalınlığı ölçümü
Hangi Hataları Tespit Eder?
- Çatlaklar
- Ergime noksanlığı ve yetersiz nüfuziyet
- Cüruf kalıntıları ve gözenekler
- Sac ve levhalarda laminasyonlar
- Korozyon kaynaklı et kalınlığı kayıpları
Ultrasonik muayene özellikle düzlemsel hataların (çatlak, ergime noksanlığı) tespitinde güçlüdür. Hacimsel hatalarda ve kalıcı görüntü kaydı istendiğinde radyografik muayene tamamlayıcı olarak tercih edilebilir.
Standartlar
Ultrasonik muayene genellikle şu standartlara göre uygulanır:
- EN ISO 16810 – Ultrasonik muayene, genel prensipler
- EN ISO 17640 – Kaynakların ultrasonik muayenesi, teknikler ve muayene seviyeleri
- EN ISO 11666 – Kaynakların ultrasonik muayenesi, kabul seviyeleri
- EN ISO 23279 – Kaynaklarda indikasyonların karakterizasyonu
- EN ISO 16809 – Ultrasonik kalınlık ölçümü
- ASME Section V, Article 4 ve Article 5 – Kaynakların ve malzemelerin ultrasonik muayenesi
- ISO 9712 – Personel sertifikasyonu
Muayene Nasıl Yapılır?
- Hazırlık: Probun gezdirileceği yüzey sıçrantı, gevşek tufal ve kirden arındırılır.
- Kalibrasyon: Cihaz, referans bloklar kullanılarak mesafe ve hassasiyet açısından ayarlanır.
- Tarama: Kuplaj maddesi uygulanır ve prob, prosedürde belirtilen açı ve yönlerde kaynak ve ısıdan etkilenen bölge boyunca gezdirilir.
- Değerlendirme: İndikasyonların konumu, uzunluğu ve genliği belirlenerek kabul kriterine göre değerlendirilir.
- Raporlama: Raporda parça ve kaynak bilgisi, cihaz ve problar, kalibrasyon ayarları, uygulanan standart, bulgular ve sonuç (kabul/ret) yer alır.
Başlıca Avantajları
- Yüzey ve yüzey altı (iç) hataları tespit eder
- Diğer yöntemlere göre çok daha derine nüfuz eder
- Darbe-yankı tekniğinde parçaya tek taraftan erişmek yeterlidir
- Süreksizliğin konumu, boyutu ve şekli yüksek doğrulukla tahmin edilebilir
- Minimum yüzey hazırlığı gerektirir
- Elektronik ekipman sayesinde sonuçlar anında alınır
- Otomatik sistemlerle ayrıntılı görüntüler elde edilebilir
- Radyasyon içermez, çevredeki çalışmalar durdurulmadan uygulanabilir
Başlıca Dezavantajları
- Muayene yüzeyine erişim gerekir
- Personel eğitimi diğer bazı yöntemlere göre daha kapsamlıdır
- Ses iletimi için genellikle kuplaj maddesi gerekir
- Küçük, düzensiz şekilli veya çok ince parçaların muayenesi zordur
- İri taneli malzemelerde (döküm, östenitik kaynaklar) ses zayıflaması ve gürültü nedeniyle muayene zordur
- Ses demetine paralel uzanan düzlemsel hatalar tespit edilemeyebilir
- Cihaz ayarı için referans bloklara ihtiyaç vardır
Sıkça Sorulan Sorular
Ultrasonik muayene ile radyografi arasındaki fark nedir?
UT ses dalgalarıyla çalışır, radyasyon içermez ve çatlak gibi düzlemsel hataları bulmada güçlüdür; hatanın derinliğini de verir. Radyografi kalıcı bir görüntü sağlar ve gözenek, cüruf gibi hacimsel hataları daha iyi gösterir.
Ultrasonik muayene ile et kalınlığı ölçülebilir mi?
Evet. Tek taraftan erişimle boru, tank ve kap cidarlarının kalınlığı ölçülebilir; korozyon kaybının takibinde yaygın olarak kullanılır.
Hangi kalınlıklarda kaynak muayenesi yapılabilir?
Uygulanabilir kalınlık aralığı malzemeye, kaynak geometrisine ve uygulanan standarda bağlıdır. EN ISO 17640, kapsamını ve muayene seviyelerini kalınlığa göre tanımlar.
Ultrasonik muayene için yüzey nasıl hazırlanmalıdır?
Probun düzgün temas edebilmesi için yüzey sıçrantı, gevşek boya ve tufaldan arındırılmış ve yeterince düzgün olmalıdır.
Ultrasonik muayene teklifi için iletişim sayfamızdan bize ulaşabilirsiniz.